Quando un laboratorio esegue misure di agenti chimici negli ambienti di lavoro, stimare l’incertezza di misura non è sufficiente: occorre anche verificare che la procedura utilizzata abbia una prestazione adeguata allo scopo.
La UNI EN 482:2021, attualmente in vigore, definisce i requisiti prestazionali generali delle procedure per la determinazione della concentrazione degli agenti chimici nelle atmosfere di lavoro. Il punto più interessante, e spesso sottovalutato, è che la norma stabilisce anche valori massimi di incertezza relativa estesa in funzione dell’intervallo di misura e del periodo di riferimento.
Non basta avere un valore di incertezza
In molti laboratori la verifica termina con il calcolo dell’incertezza associata al risultato. Il passaggio successivo dovrebbe invece essere: questa incertezza è compatibile con il requisito prestazionale della procedura?
Per le misure destinate al confronto con valori limite occupazionali, la UNI EN 482 lega l’incertezza ammissibile alla posizione della concentrazione rispetto al valore limite di esposizione.
I requisiti della UNI EN 482:2021
Per le misurazioni di lunga durata, la procedura deve coprire almeno il campo da 0,1 a 2 volte il valore limite. Per le misure di breve durata il campo richiesto parte da 0,5 volte il valore limite.
I principali requisiti sull’incertezza relativa estesa possono essere riassunti così:
| Tipo di misura | Intervallo rispetto al valore limite | Incertezza relativa estesa massima |
|---|---|---|
| Lunga durata | 0,1 – <0,5 × valore limite | 50% |
| Lunga durata | 0,5 – 2 × valore limite | 30% |
| Breve durata | 0,5 – 2 × valore limite | 50% |
Per le procedure relative a miscele costituite da particelle aerodisperse e vapore, il requisito indicato dalla norma è del 50% negli intervalli previsti.
Questi valori non sono una “tolleranza” sul valore limite. Sono requisiti prestazionali della procedura di misura.
L’incertezza deve comprendere l’intera procedura
Un errore frequente è verificare soltanto l’incertezza della fase analitica. Per le misure negli ambienti di lavoro la procedura può comprendere preparazione dell’attrezzatura, campionamento, portata, durata del prelievo, trasporto e conservazione, preparazione del campione e determinazione analitica.
La prestazione richiesta deve quindi essere riferita alla procedura complessiva, non soltanto allo strumento che produce il segnale finale.
In pratica, a seconda del metodo, tra i contributi da considerare possono comparire:
- incertezza associata alla portata di campionamento;
- incertezza sul tempo di campionamento;
- prestazioni e stabilità del campionatore;
- recupero e desorbimento;
- bias del metodo;
- precisione analitica e intermedia;
- taratura della strumentazione;
- volume d’aria campionato;
- condizioni ambientali quando influenti;
- eventuali contributi legati a trasporto e conservazione.
Perché il 30% vicino al valore limite è particolarmente importante
Nell’intervallo compreso tra 0,5 e 2 volte il valore limite, per le misure di lunga durata la UNI EN 482 richiede un’incertezza relativa estesa non superiore al 30%. È proprio l’area in cui il dato viene utilizzato più direttamente per valutare la situazione rispetto al valore limite.
Un laboratorio può quindi avere una stima dell’incertezza formalmente corretta ma, se questa supera il requisito prestazionale previsto, deve interrogarsi sull’idoneità della procedura allo scopo.
Cosa fare se il metodo non raggiunge il requisito
La norma considera anche il caso in cui, per uno specifico agente chimico o valore limite, non sia disponibile una procedura in grado di soddisfare pienamente i requisiti. In questa situazione va utilizzata la procedura con prestazioni il più possibile vicine a quelle richieste e devono essere chiaramente dichiarate le limitazioni della misura.
Questo passaggio è molto importante anche in ottica ISO/IEC 17025: non è sufficiente applicare un metodo perché è pubblicato. Il laboratorio deve conoscere e documentare le sue prestazioni rispetto all’utilizzo previsto.
Collegamento con ISO/IEC 17025
La UNI EN 482 si collega direttamente alla verifica e validazione del metodo, alla riferibilità delle misure, alla gestione delle apparecchiature e alla stima dell’incertezza. In fase di audit è quindi utile poter dimostrare non soltanto come è stata calcolata l’incertezza, ma anche perché il valore ottenuto è adeguato allo scopo.
Per questo motivo la valutazione dovrebbe essere documentata nel fascicolo di verifica/validazione del metodo o in altra registrazione tecnica controllata.
Un esempio di controllo operativo
Per una procedura destinata a misure di lunga durata, il laboratorio può costruire una tabella di verifica che riporti, per ogni intervallo di concentrazione, l’incertezza relativa estesa ottenuta sperimentalmente e il requisito UNI EN 482 corrispondente. L’esito diventa così immediatamente leggibile: conforme/non conforme al requisito prestazionale.
È un modo molto più efficace di riportare semplicemente una percentuale di incertezza senza alcun criterio di accettazione.
Approfondimenti DN Consulenze
DN Consulenze supporta i laboratori nella valutazione delle procedure di misura negli ambienti di lavoro, nella gestione metrologica delle apparecchiature di campionamento e nella verifica dei requisiti prestazionali secondo ISO/IEC 17025.
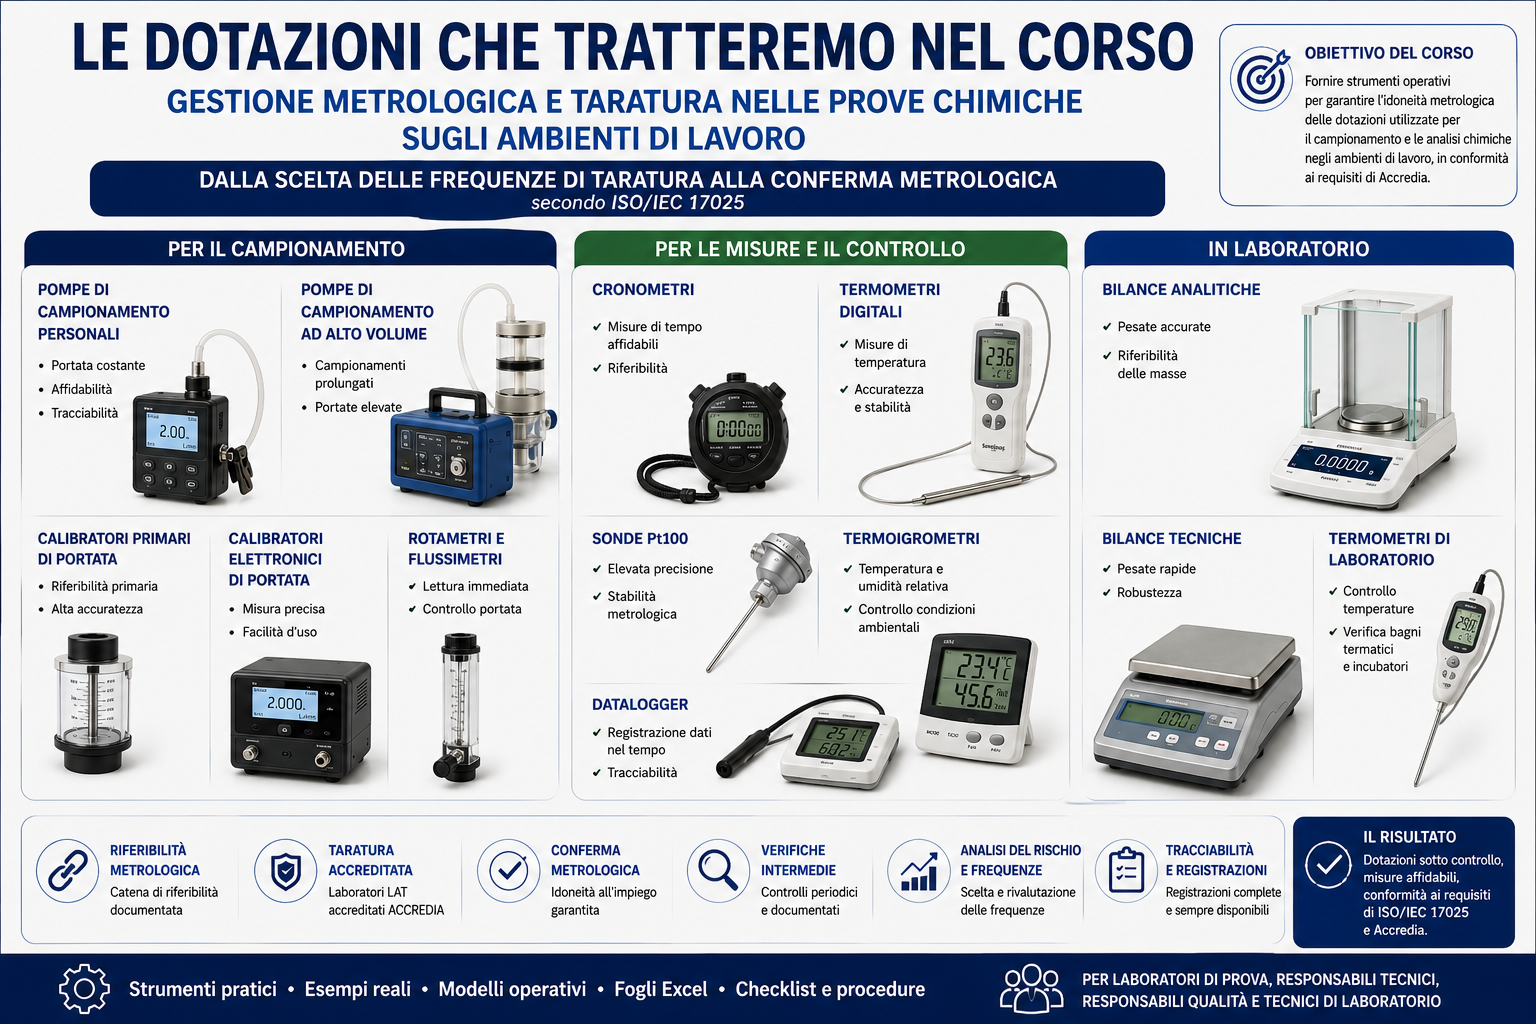
Approfondisci la nostra pagina Ambienti di lavoro e ISO/IEC 17025 e il corso sulla taratura delle dotazioni impiegate nelle prove sugli ambienti di lavoro.
Riferimento ufficiale: UNI EN 482:2021 – scheda UNI.
Approfondimenti collegati
- NORDTEST NT TR 569 Ed. 6.1: carte di controllo e target control limits
- SNPA 34/2021: incertezza target e criteri di congruenza
Segui DN Consulenze su LinkedIn
Pubblicheremo altri approfondimenti su campionamento, incertezza, metrologia e requisiti dei metodi per gli ambienti di lavoro.